

行业场景 · 灌装产线
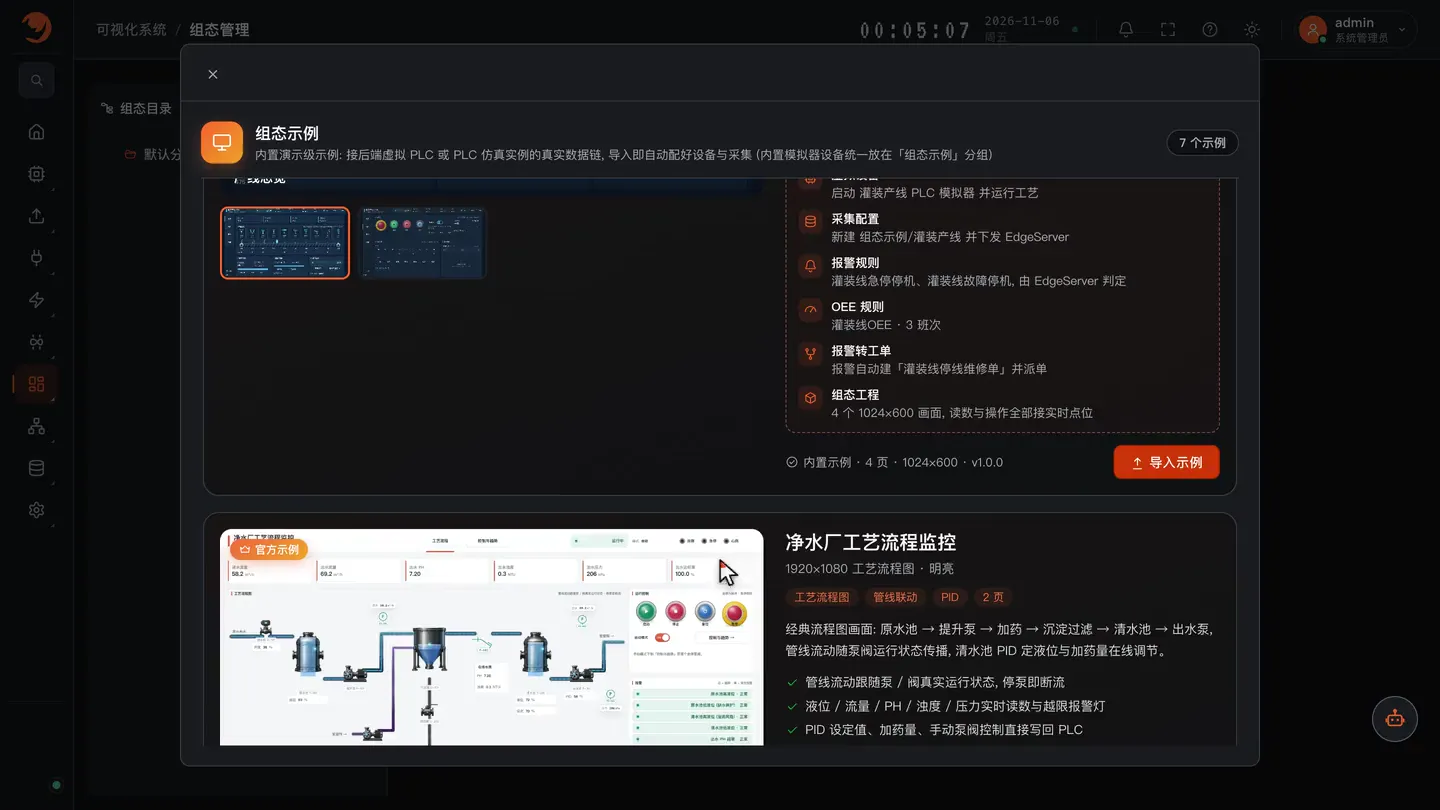
灌装产线,从上瓶到包装共 10 个工位。
内置仿真 PLC 以 Modbus TCP 从站提供 99 个点位,经 EdgeServer 采集进入平台。
- 10个工位
- 99个采集点位
- 4页触控 HMI
- 设备仿真
本页为演示场景:产线、点位与数据来自产品内置仿真,不是真实客户项目,仅供参考。
产品实际运行画面 · 分屏各格分别录制,非同一时刻
场景背景 · 演示设定
一条饮料灌装线:瓶子不停,问题也不停。
设定一家饮料厂的 10 工位瓶装灌装线,线速每分钟 45 瓶,在矿泉水 500 ml、果汁 300 ml 等配方间换产。PLC 和线旁触摸屏都有,但节拍、异常、产量各在各的地方,出了问题要停线去查。下面用内置仿真把这条线完整跑一遍:从数据接入、线旁操作,到报警转工单、停机算进 OEE。
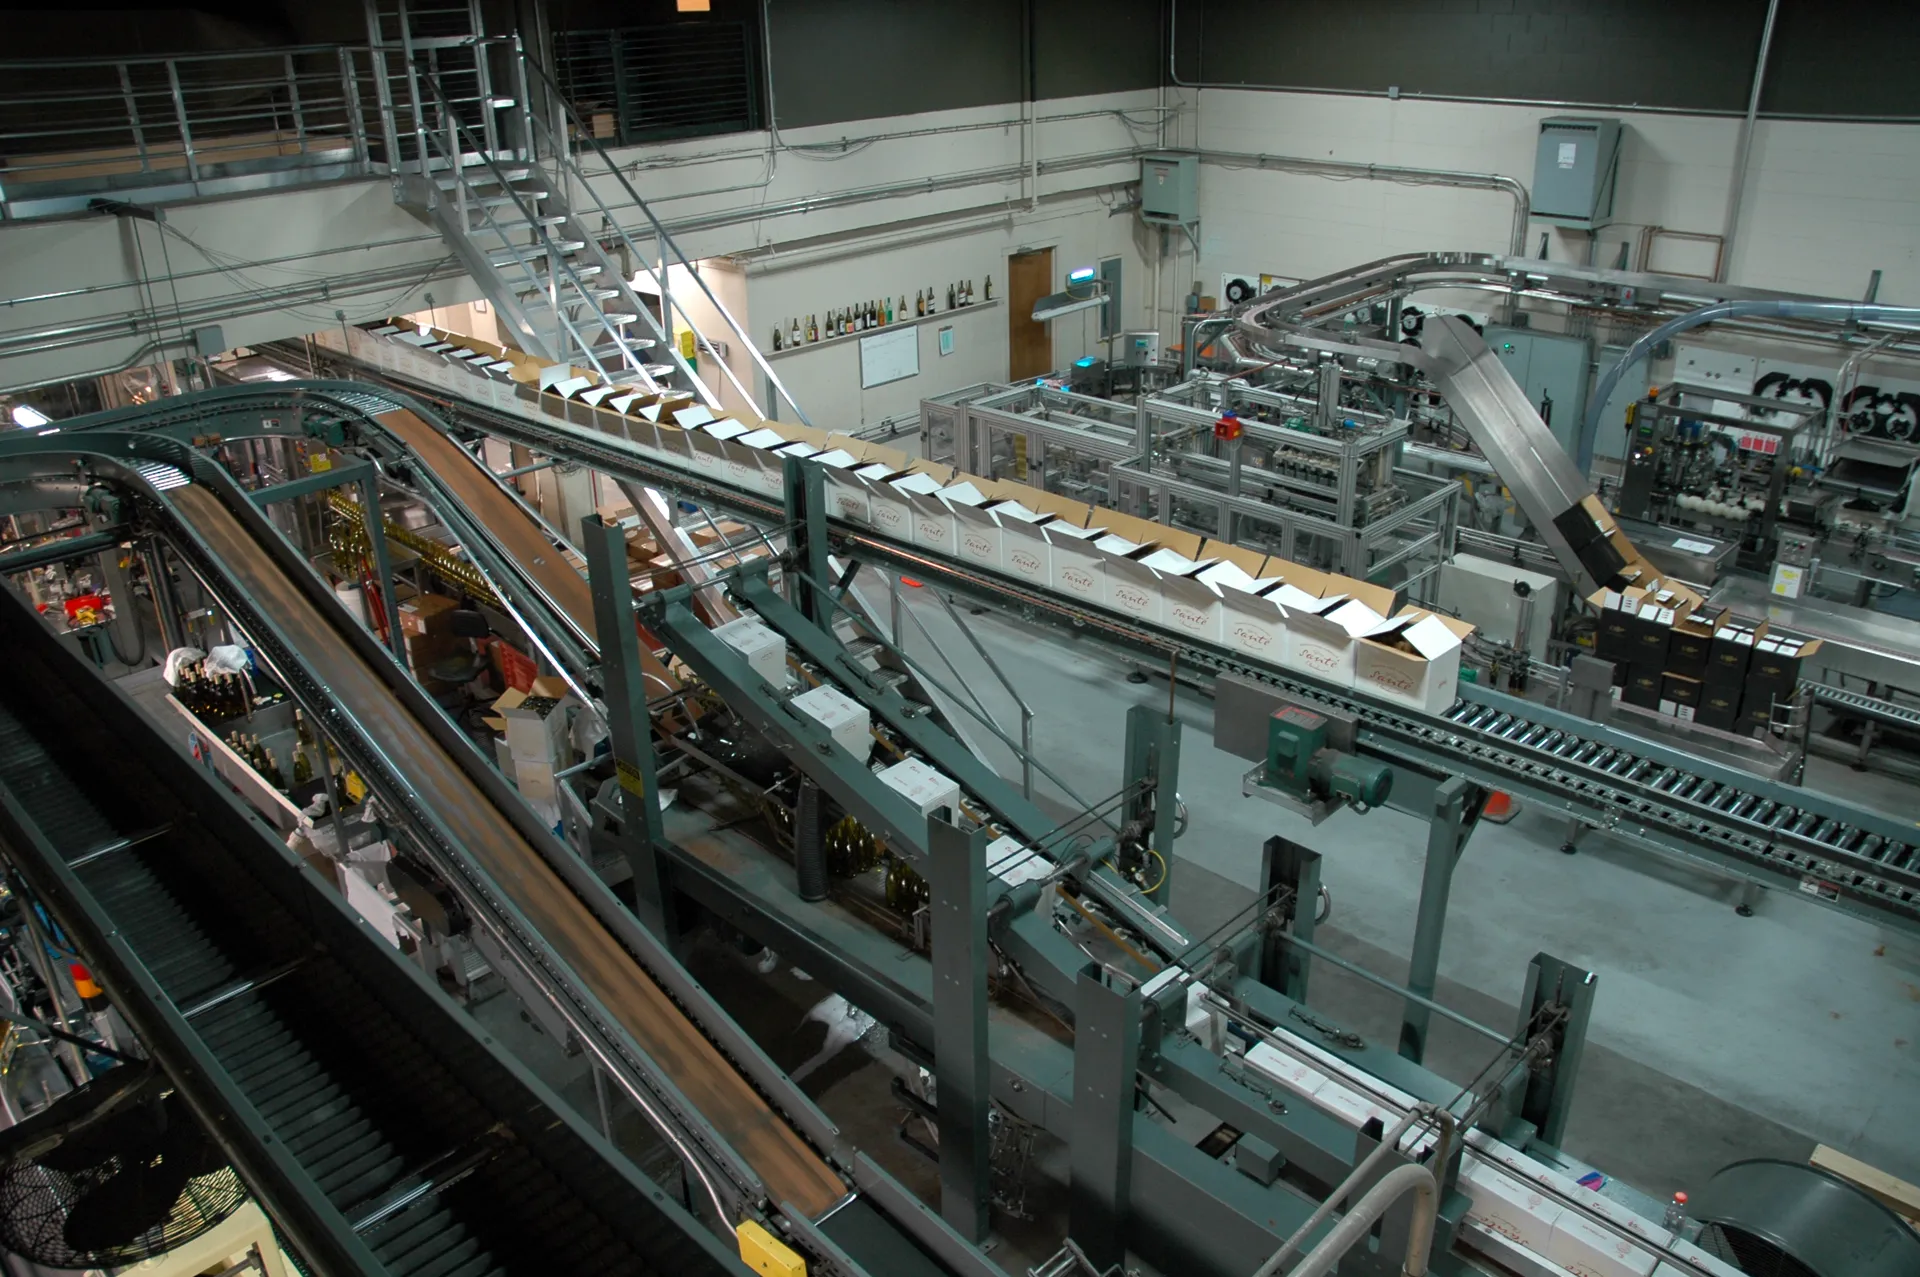
10 个工位,灌装工位决定出瓶节拍。
每个工位的状态和出瓶节拍由 PLC 实时上报。
10 个工位清单
- 上瓶(理瓶机):把空瓶逐个推上输送带,空瓶不足单独报信号。
- 进瓶定位(挡瓶器):把瓶子定在灌装位前,放行一个进一个。
- 灌装(灌装头):按配方目标量灌装,实测量回传 PLC;停靠最久,决定出瓶节拍。
- 旋盖(旋盖头):旋紧瓶盖,扭矩不在合格区间即判 NG。
- 贴标(贴标机):按配方的贴标位置贴标,未贴标记为标签缺失。
- 喷码(喷码机):在瓶身喷印批次码。
- 视觉检测(视觉相机):检查外观,给出 OK / NG。
- 剔除(剔除推杆):NG 瓶推出线外,按四类原因分别计数。
- 下瓶(下瓶):合格瓶下线,送往包装。
- 包装(包装机):满箱计入装箱数。
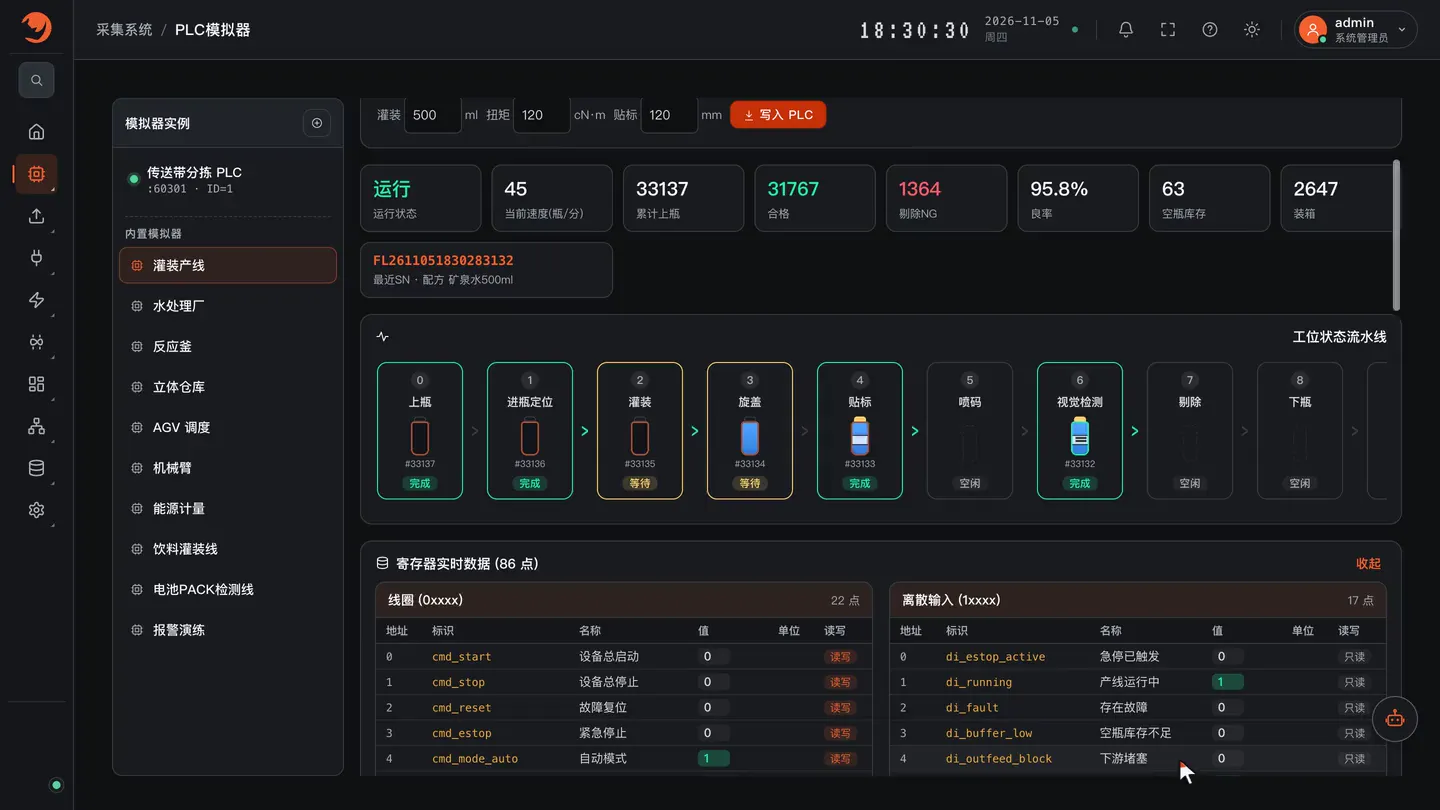
按下急停之后,报警、工单与 OEE 依次更新。
线旁 HMI、报警、维修工单和 OEE 用的是同一组点位。
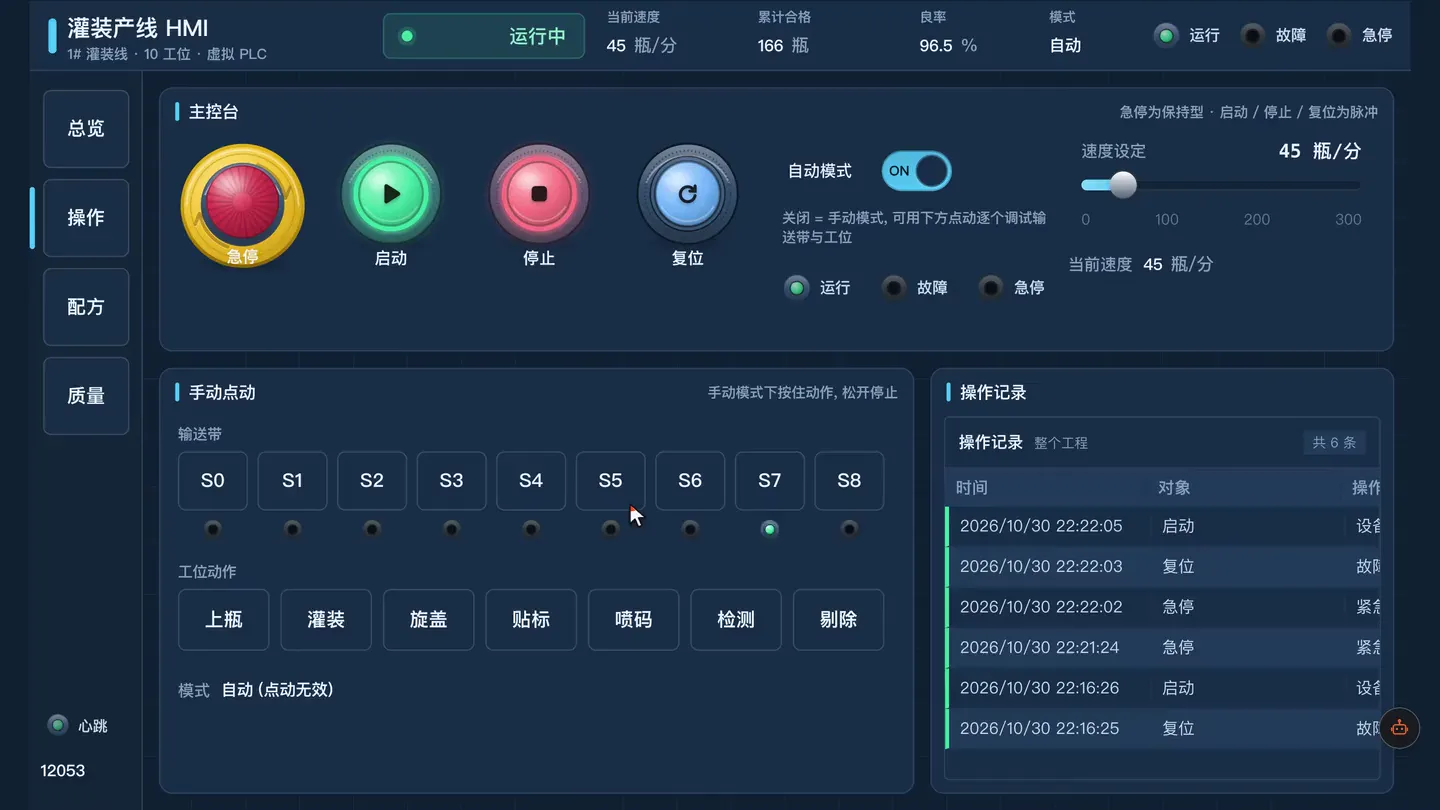
01HMI 急停,当前告警出现急停停机
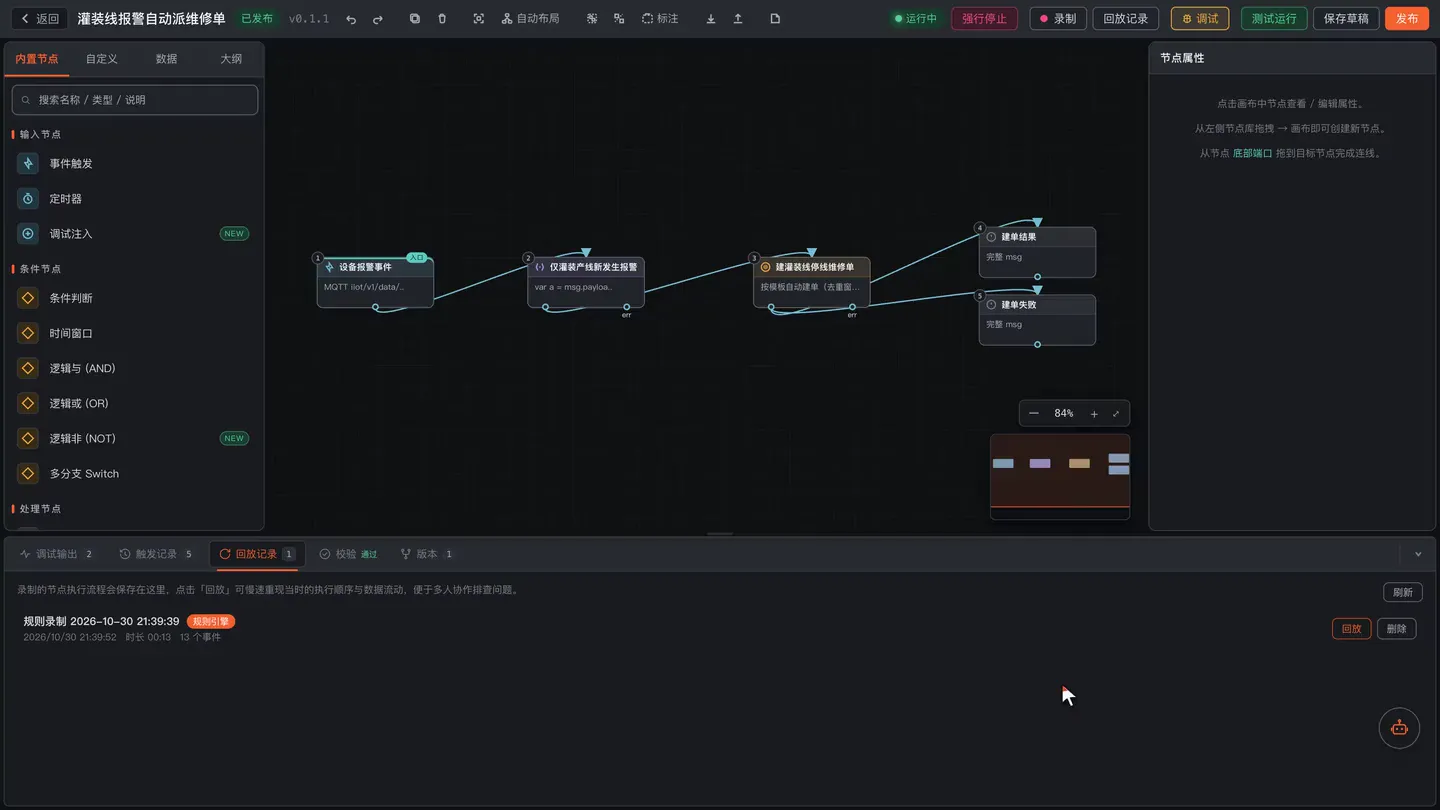
02规则流自动建维修单
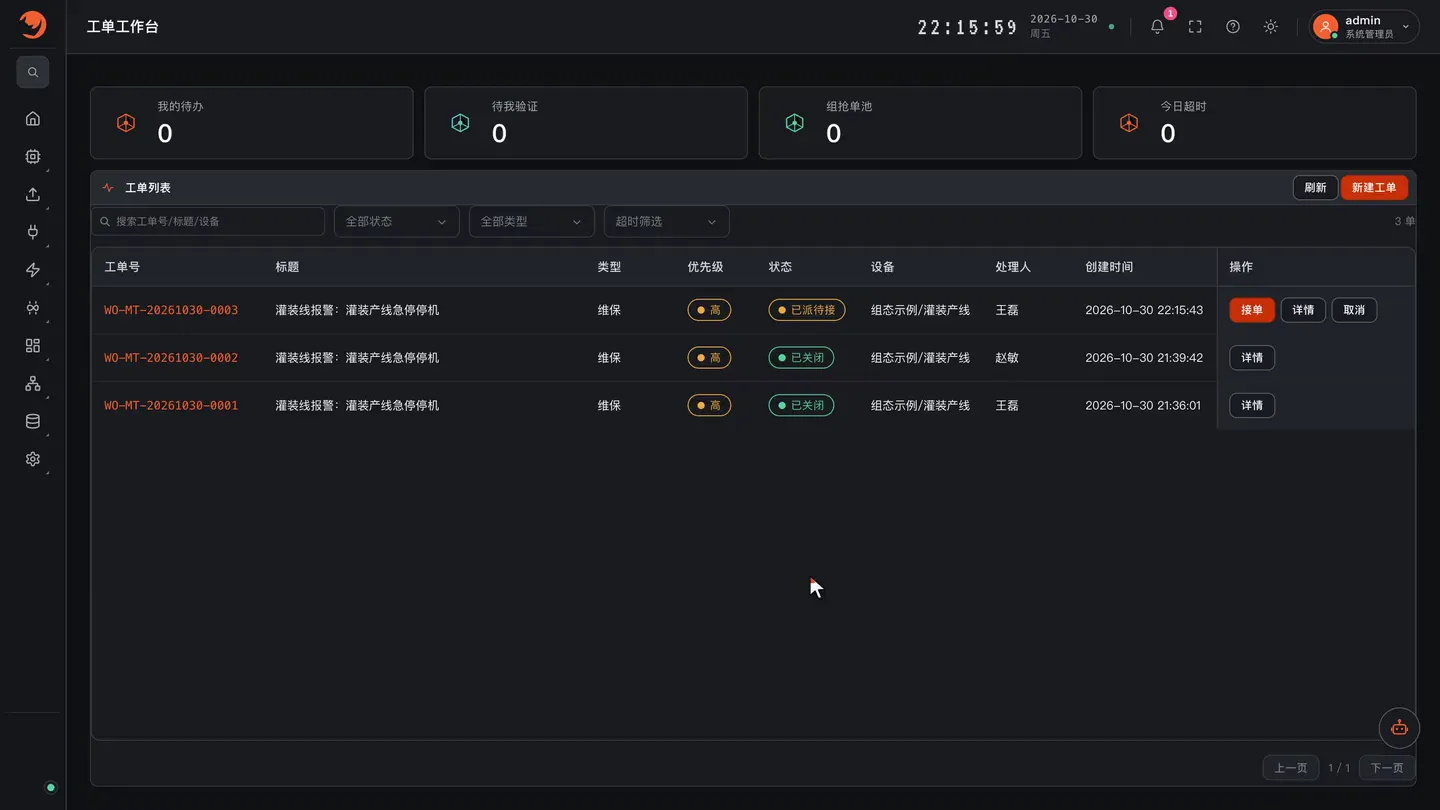
03工单工作台收到停线维修单
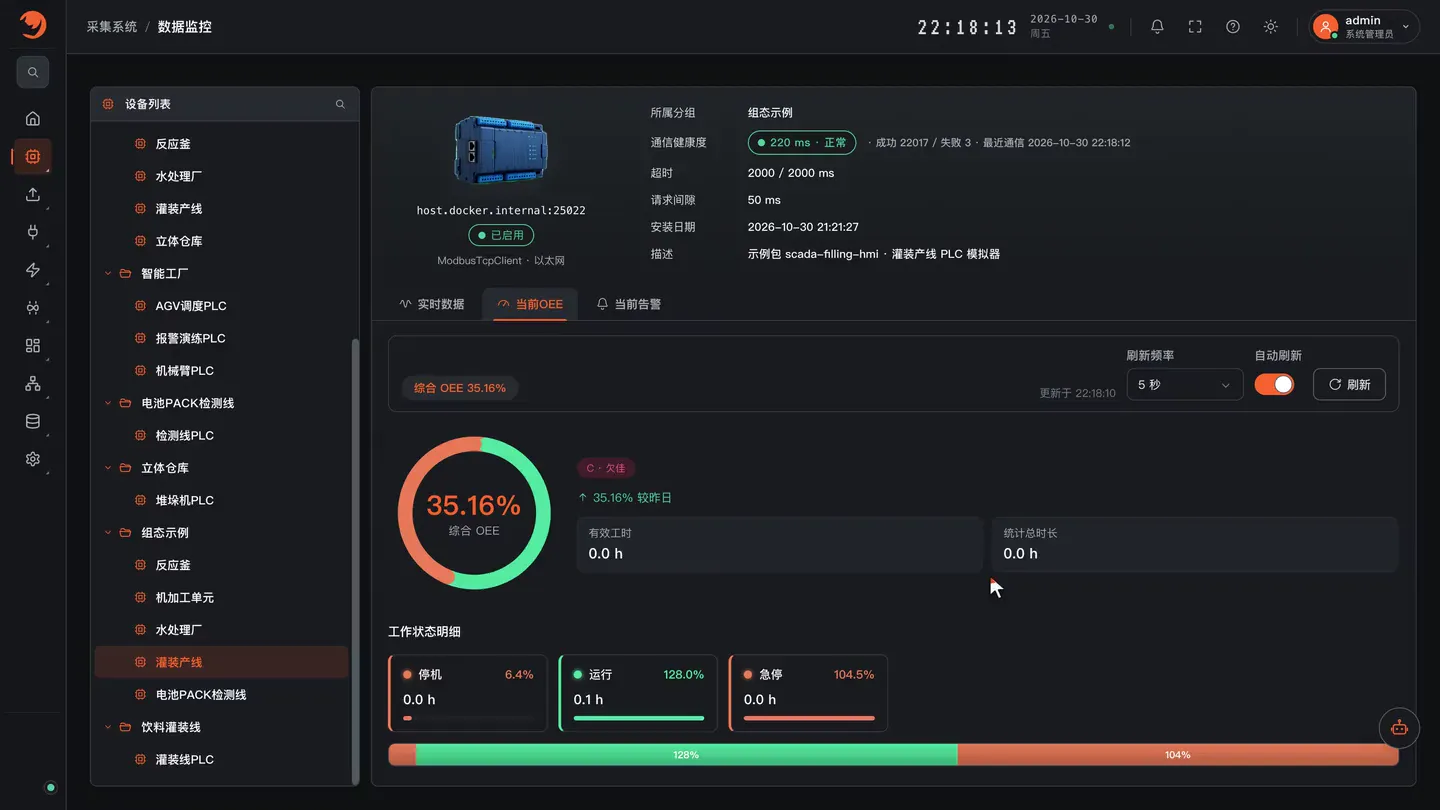
04当前 OEE 因急停下滑
产品实际运行画面 · 四段分别录制
三个现场问题与这条线上的做法
- 工位多、节拍紧,哪个工位拖慢了整条线,只能靠班组长盯。
PLC 实时上报每个工位的状态和出瓶节拍,触控 HMI 总览页上 10 个工位谁在加工、谁在等一眼可见。 - 剔除、缺瓶这类异常要停下来才知道原因。
NG 按灌装量超差、扭矩异常、标签缺失、外观缺陷分别计数;空瓶不足、下游堵塞有单独信号,故障码逐位解析。 - 触摸屏、中控、办公室各看各的数据。
同一份采集数据驱动线旁 HMI、报警、维修工单和 OEE,各处看到的是同一组点位。
数据链路与四个去向
内置仿真器 mockfillingline,Modbus TCP 从站,经 EdgeServer 采集
- 触控 HMI:4 页 · 1024×600;启停、急停、点动、配方下发写回 PLC,以回读为准。
- 报警:「灌装产线急停停机」「灌装产线故障停机」两条规则,随采集配置下发 EdgeServer。
- 维修工单:规则流「灌装线报警自动派维修单」在报警发生时建「灌装线停线维修单」。
- OEE:「灌装线OEE」按运行状态码统计,早 / 中 / 夜三班;暂停、故障停机、急停算作非工作时间。
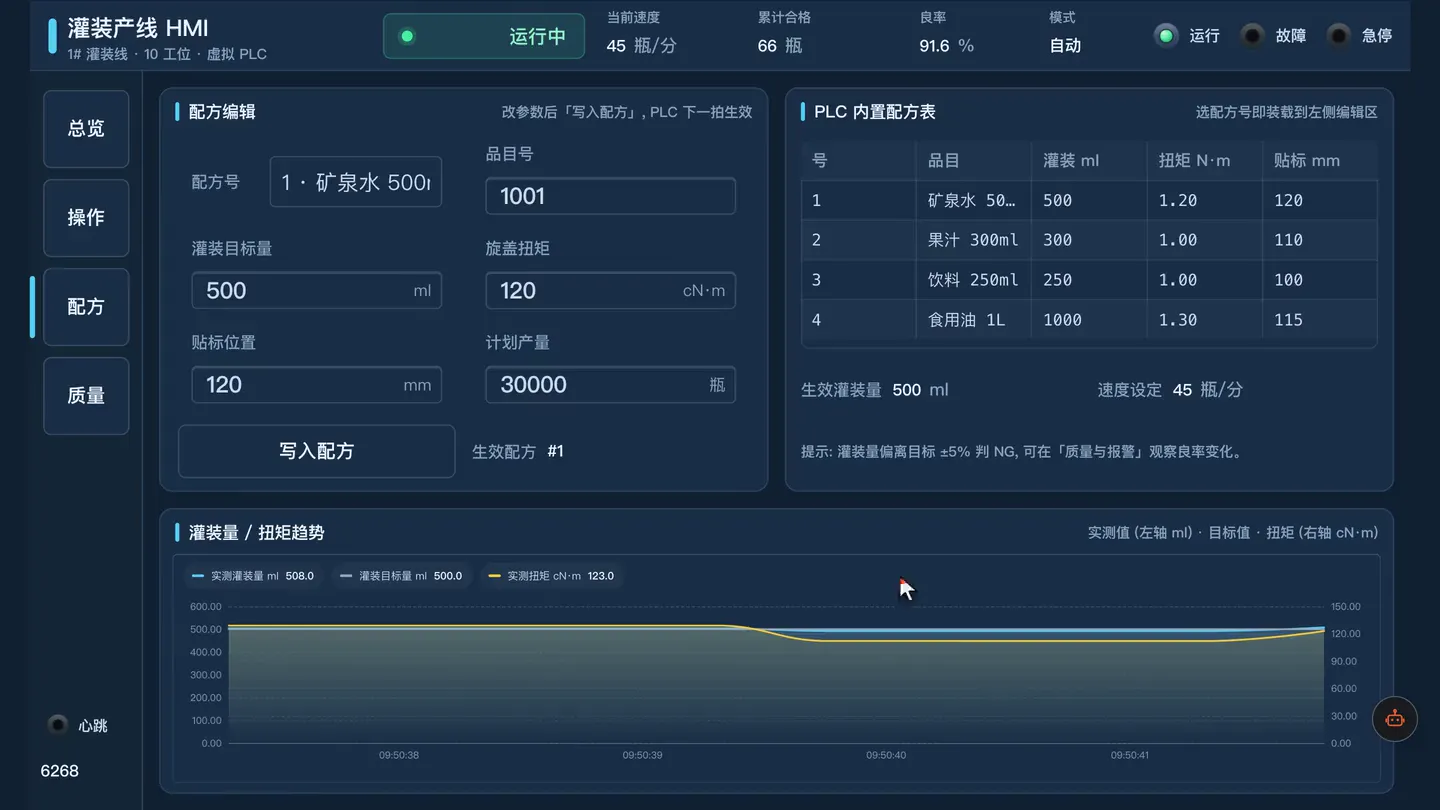
换配方,写入 PLC,画面以回读为准。
4 页 HMI 按 1024×600 线旁触摸屏设计,可全屏部署到 RK3568 一体机。
4 页 HMI
- 产线总览:10 个工位机台、输送线上的瓶子与产量、良率、速度。
- 运行操作:主控台启停、急停、复位,手动点动输送带与各工位动作。
- 配方参数:选配方、下发灌装目标量、扭矩与贴标位置,看 PLC 回读的生效值。
- 质量与报警:视觉检测记录、NG 原因分类与当前报警。
三维孪生里看整条线,按工位切视角。
孪生示例「饮料灌装线数字孪生」:十个工位的状态标签、原料罐与缓冲罐液位随仿真数据刷新,视角可以从整线飞到灌装、旋盖工位。
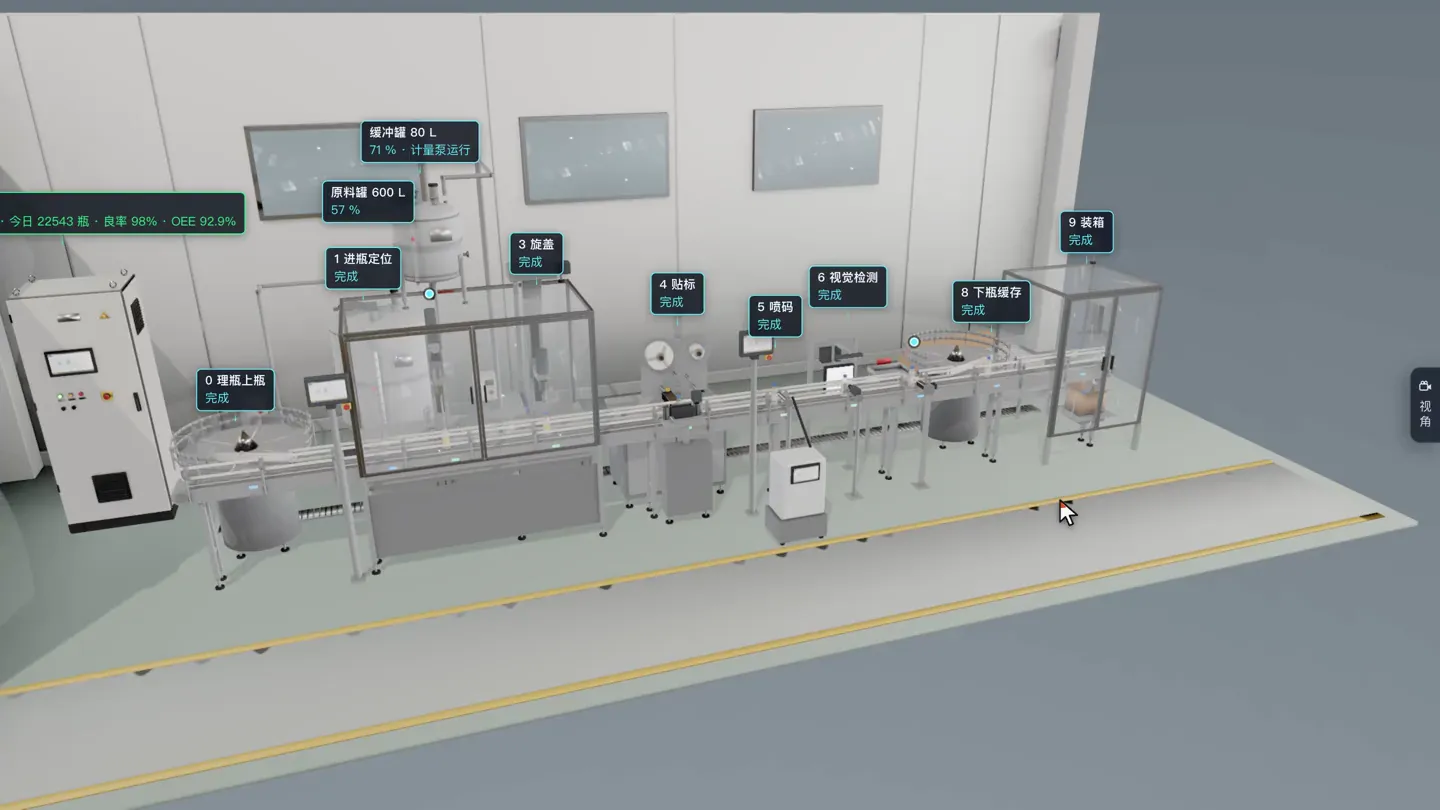
 三维渲染示意